2026-08-22
±0.05° 在 20mm 晶片上等于 ±12μm:被低估的旋轉精度
固晶設備的規格表通常這樣列精度:
XY 貼裝精度 ±5μm @3σ
旋轉精度 ±0.05° @3σ
兩行並列,看起來是兩個獨立的指標。但對大尺寸晶片,第二行的實際影響可能超過第一行。
角度誤差怎麼變成位移
晶片繞中心旋轉時,離中心越遠的點,位移越大。最遠的是四個角。
對邊長 L 的方形晶片,角點到中心的距離是 L/2 × √2。旋轉 θ 度產生的線位移約為:
位移 ≈ (L/2 × √2) × θ × π / 180
代入不同晶片尺寸:
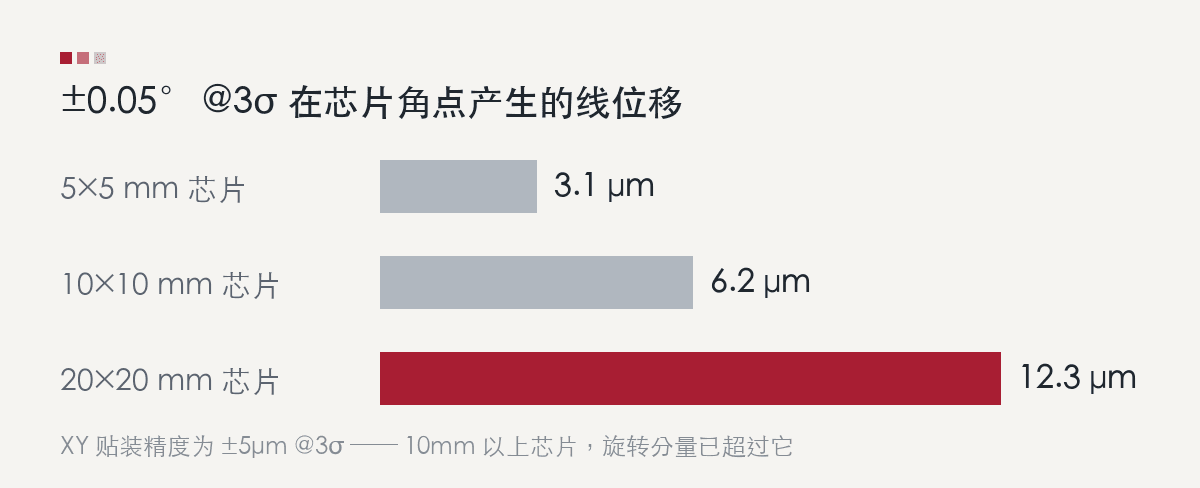
| 晶片尺寸 | ±0.05° 在角點的線位移 | 與 ±5μm XY 精度的關系 |
|---|---|---|
| 5×5 mm | ±3.1 μm | 小于 XY 誤差 |
| 10×10 mm | ±6.2 μm | 已超過 XY 誤差 |
| 20×20 mm | ±12.3 μm | 是 XY 誤差的 2.5 倍 |
為什麼這件事重要
倒裝封裝靠晶片上的凸塊與基板焊盤對位。判斷是否合格的是凸塊相對焊盤的偏移,而不是晶片中心的位置。
最外圈的凸塊恰好離晶片中心最遠,受旋轉誤差影響最大。也就是說,決定良率的是角點位移,而不是規格表第一行那個 XY 數字。
凸塊間距越細,這個問題越突出。當 pitch 收緊到幾十微米量級時,十幾微米的角點偏移會直接吃掉對位窗口。
選型時該怎麼算
把兩項誤差合起來看,而不是分開看:
- 先按您的最大晶片尺寸,把 θ 精度換算成角點線位移
- 與 XY 精度做矢量合成,得到角點的總偏移量
- 再和凸塊 pitch 的對位窗口比較
舉例:±5μm XY 加上 20mm 晶片的 ±12.3μm 旋轉分量,角點總偏移約 ±13.3μm。如果凸塊 pitch 的允許偏移是 ±15μm,餘量只剩下 1.7μm——留給基板公差、熱變形與來料波動的空間已經很小。
規格表上容易忽略的幾點
- θ 精度的測量晶片尺寸——若廠商在小晶片上測,數字會好看,但不代表大晶片上的表現
- 是否 @3σ——與 XY 同理,沒有統計口徑的角度數字無法用于良率試算
- 視覺對位是否覆蓋角點——只對晶片中心取像的系統,無法發現旋轉偏差
D-MARS FC 的對應指標
大河半導體的倒裝固晶機 D-MARS FC:貼裝精度 ±5μm @3σ,旋轉精度 ±0.05° @3σ,UPH 6,000,最大鍵合力 5,000g,支援載板與頭端加熱選配。
本文的換算方法适用于任何廠商的設備。如果您正在比較幾款倒裝固晶機,可以把候選機型的 θ 精度與您的最大晶片尺寸、凸塊 pitch 發給我們,我們可以協助做這個換算與餘量分析。