2026-08-20
面板級封裝的固晶節拍:一塊 600×600mm 面板要貼多久
面板級封裝的直接動機是面積。一片 300mm 晶圓的可用面積約 70,686 平方毫米,一塊 600×600mm 面板是 360,000 平方毫米,前者的五倍多,而且方形面板沒有圓片邊緣那圈無法利用的區域。同一套設備、同一趟製程,攤到更多的封裝體上。
換到面板之後,固晶環節要面對的第一個變化不是精度,而是數量。
晶片越小,一塊面板上的點數越多
貼裝點數由封裝體節距決定——晶片尺寸加上扇出佈線所需的間距。節距減半,單板點數變為四倍。
| 封裝體節距 | 每板貼裝點數 |
|---|---|
| 3 mm | 40,000 |
| 4 mm | 22,500 |
| 5 mm | 14,400 |
| 8 mm | 5,625 |
| 10 mm | 3,600 |
一顆 2×2mm 的晶片,加上扇出區域,封裝體節距通常在 3mm 上下。也就是說,一塊面板要貼四万次。
四万次貼裝需要多長時間
把點數除以 UPH,得到單板的固晶耗時:
| 節距 / 點數 | 10K UPH | 20K UPH | 40K UPH |
|---|---|---|---|
| 3 mm / 40,000 | 4.00 小時 | 2.00 小時 | 1.00 小時 |
| 4 mm / 22,500 | 2.25 小時 | 1.12 小時 | 34 分鐘 |
| 5 mm / 14,400 | 1.44 小時 | 43 分鐘 | 22 分鐘 |
| 8 mm / 5,625 | 34 分鐘 | 17 分鐘 | 8 分鐘 |
| 10 mm / 3,600 | 22 分鐘 | 11 分鐘 | 5 分鐘 |
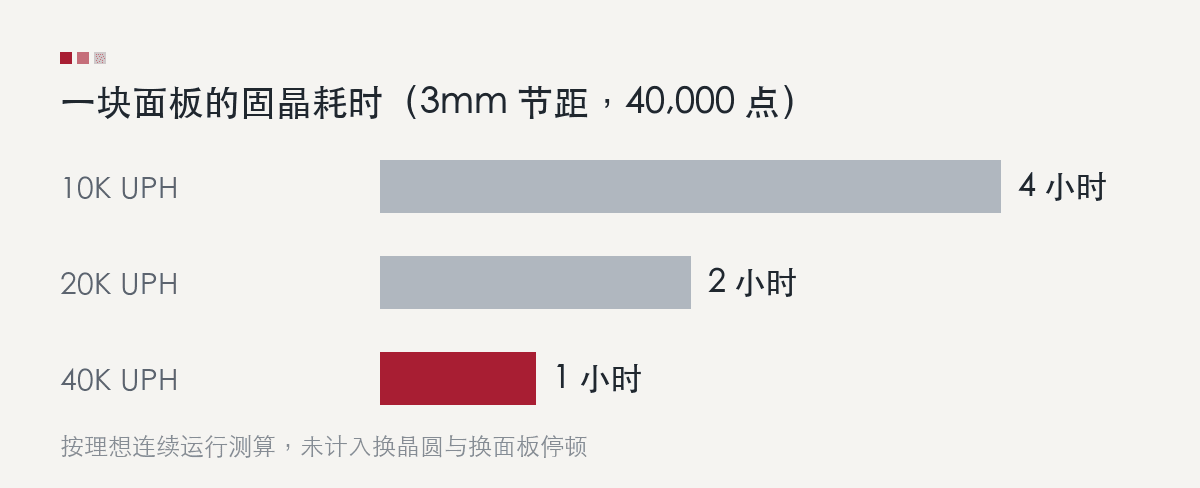
大尺寸封裝體的差別以分鐘計,量級上不構成問題。小尺寸晶片則不同:3mm 節距下,10K UPH 與 40K UPH 的差別是單板 4 小時與 1 小時。
這個時間對產線意味著什麼
固晶不是孤立工序。面板要依次經過貼裝、模封、研磨、RDL 佈線、植球、切割。如果其餘各道每塊面板耗時在 40 分鐘左右,而固晶需要 4 小時,固晶就成為整線的節拍瓶頸。
產線要保持同步,只能增加固晶設備的台數:
- 3mm 節距、10K UPH:單板 4 小時,需約 6 台固晶機與產線匹配
- 3mm 節距、40K UPH:單板 1 小時,需約 1.5 台
設備台數直接對應採購成本、無塵室面積、備品庫存與維護人力。對小晶片產品線而言,UPH 不只是一個效能指標,它決定的是產線的整體投入結構。
上面的試算基于理想連續運行。實際排程還要計入換晶圓、換面板與對位校驗的停頓,具體數值取決于晶片種類數量與上料方式。
提高節拍的幾條路徑
單純提高單頭的運動速度會受限于加減速與定位穩定時間,收益有限,且以精度為代價。工程上可行的方向主要有三條:
- 多頭並行貼裝——多個鍵合頭同時作業,產能隨頭數增加,而單頭的運動參數不必激進
- 雙晶圓上料——一片晶圓取料時另一片同步準備,換料不占用貼裝時間
- 多晶片同時貼裝——一次取放動作完成多顆晶片,适用于同類晶片密集排布的版圖
D-MARS 8900 採用的是這三條路徑的組合:多頭架構、雙 8/12 吋晶圓上料、支援多晶片同時貼裝,在 600×600mm 面板上達到 30K UPH。
速度不能以精度為代價
面板級封裝對貼裝精度的要求,來自後道的 die shift。
扇出流程通常先把裸晶貼到臨時載板,再模封,然後在模封面上做 RDL 佈線。環氧模封膠固化時收縮,晶片隨之位移。晶圓級的位移量可以靠 RDL 曝光補償吸收;面板尺寸更大,同樣的收縮率帶來的絕對位移更大,且板中心與邊緣的位移方向不一致,補償從整片平移變為逐區域擬合。
貼裝時的初始偏差會疊加進這個位移量。留給 RDL 的對位窗口是固定的,固晶精度占得越少,後道的容差空間越大。
因此產能與精度需要同時成立,而不是二選一。D-MARS 8900 在 30K UPH 下的貼裝精度為 ±5μm @3σ,旋轉精度 ±0.1° @3σ。
規格數值的讀法
比較不同設備的精度指標時,統計口徑需要一致。±5μm 與 ±5μm @3σ 是不同的表述:後者表示 99.73% 的貼裝落在該範圍內,可直接用于良率試算。此外還需確認測量所用的晶片尺寸、是否包含載板定位誤差、以及面板邊角與中心的精度是否一致。
UPH 同理,需要確認對應的晶片尺寸、單一晶片還是混合晶片、以及是否計入換料停頓。
按實際工況試算
以上數字用于說明量級關系。具體項目的節拍取決于晶片尺寸、封裝體節距、晶片種類數、晶圓尺寸與產線的其餘工序耗時。
如果您正在評估面板級封裝產線的固晶配置,可以把晶片尺寸、目標節距與產能目標發給我們,我們的應用工程團隊會按您的工況做一份節拍試算,包括設備台數建議與瓶頸工序分析。