2026-08-20
面板级封装的固晶节拍:一块 600×600mm 面板要贴多久
面板级封装的直接动机是面积。一片 300mm 晶圆的可用面积约 70,686 平方毫米,一块 600×600mm 面板是 360,000 平方毫米,前者的五倍多,而且方形面板没有圆片边缘那圈无法利用的区域。同一套设备、同一趟制程,摊到更多的封装体上。
换到面板之后,固晶环节要面对的第一个变化不是精度,而是数量。
芯片越小,一块面板上的点数越多
贴装点数由封装体节距决定——芯片尺寸加上扇出布线所需的间距。节距减半,单板点数变为四倍。
| 封装体节距 | 每板贴装点数 |
|---|---|
| 3 mm | 40,000 |
| 4 mm | 22,500 |
| 5 mm | 14,400 |
| 8 mm | 5,625 |
| 10 mm | 3,600 |
一颗 2×2mm 的芯片,加上扇出区域,封装体节距通常在 3mm 上下。也就是说,一块面板要贴四万次。
四万次贴装需要多长时间
把点数除以 UPH,得到单板的固晶耗时:
| 节距 / 点数 | 10K UPH | 20K UPH | 40K UPH |
|---|---|---|---|
| 3 mm / 40,000 | 4.00 小时 | 2.00 小时 | 1.00 小时 |
| 4 mm / 22,500 | 2.25 小时 | 1.12 小时 | 34 分钟 |
| 5 mm / 14,400 | 1.44 小时 | 43 分钟 | 22 分钟 |
| 8 mm / 5,625 | 34 分钟 | 17 分钟 | 8 分钟 |
| 10 mm / 3,600 | 22 分钟 | 11 分钟 | 5 分钟 |
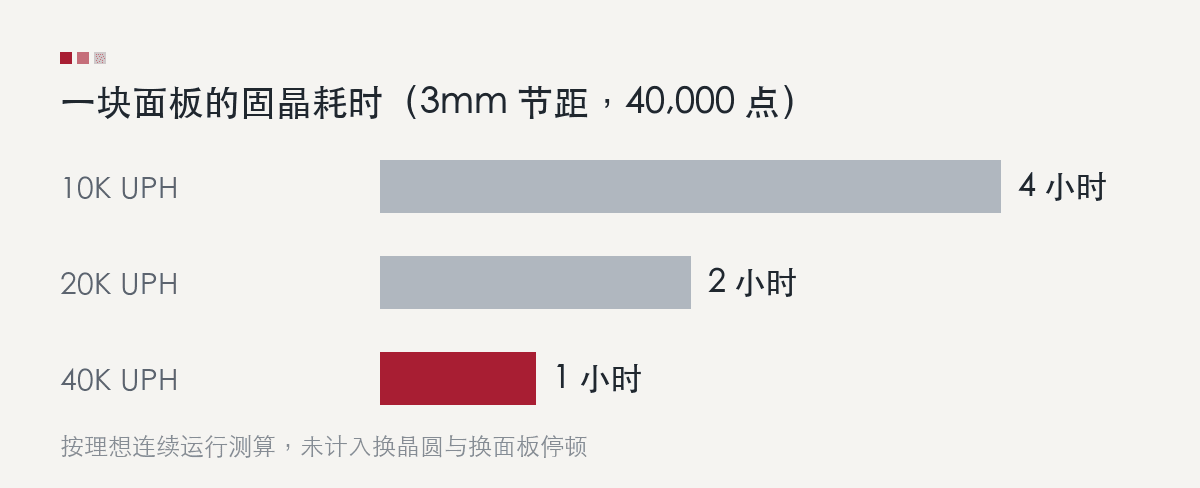
大尺寸封装体的差别以分钟计,量级上不构成问题。小尺寸芯片则不同:3mm 节距下,10K UPH 与 40K UPH 的差别是单板 4 小时与 1 小时。
这个时间对产线意味着什么
固晶不是孤立工序。面板要依次经过贴装、塑封、研磨、RDL 布线、植球、切割。如果其余各道每块面板耗时在 40 分钟左右,而固晶需要 4 小时,固晶就成为整线的节拍瓶颈。
产线要保持同步,只能增加固晶设备的台数:
- 3mm 节距、10K UPH:单板 4 小时,需约 6 台固晶机与产线匹配
- 3mm 节距、40K UPH:单板 1 小时,需约 1.5 台
设备台数直接对应采购成本、洁净室面积、备件库存与维护人力。对小芯片产品线而言,UPH 不只是一个性能指标,它决定的是产线的整体投入结构。
上面的测算基于理想连续运行。实际排产还要计入换晶圆、换面板与对位校验的停顿,具体数值取决于芯片种类数量与上料方式。
提高节拍的几条路径
单纯提高单头的运动速度会受限于加减速与定位稳定时间,收益有限,且以精度为代价。工程上可行的方向主要有三条:
- 多头并行贴装——多个键合头同时作业,产能随头数增加,而单头的运动参数不必激进
- 双晶圆上料——一片晶圆取料时另一片同步准备,换料不占用贴装时间
- 多芯片同时贴装——一次取放动作完成多颗芯片,适用于同类芯片密集排布的版图
D-MARS 8900 采用的是这三条路径的组合:多头架构、双 8/12 吋晶圆上料、支持多芯片同时贴装,在 600×600mm 面板上达到 30K UPH。
速度不能以精度为代价
面板级封装对贴装精度的要求,来自后道的 die shift。
扇出流程通常先把裸片贴到临时载板,再塑封,然后在塑封面上做 RDL 布线。环氧塑封料固化时收缩,芯片随之位移。晶圆级的位移量可以靠 RDL 曝光补偿吸收;面板尺寸更大,同样的收缩率带来的绝对位移更大,且板中心与边缘的位移方向不一致,补偿从整片平移变为逐区域拟合。
贴装时的初始偏差会叠加进这个位移量。留给 RDL 的对位窗口是固定的,固晶精度占得越少,后道的容差空间越大。
因此产能与精度需要同时成立,而不是二选一。D-MARS 8900 在 30K UPH 下的贴装精度为 ±5μm @3σ,旋转精度 ±0.1° @3σ。
规格数值的读法
比较不同设备的精度指标时,统计口径需要一致。±5μm 与 ±5μm @3σ 是不同的表述:后者表示 99.73% 的贴装落在该范围内,可直接用于良率测算。此外还需确认测量所用的芯片尺寸、是否包含载板定位误差、以及面板边角与中心的精度是否一致。
UPH 同理,需要确认对应的芯片尺寸、单一芯片还是混合芯片、以及是否计入换料停顿。
按实际工况测算
以上数字用于说明量级关系。具体项目的节拍取决于芯片尺寸、封装体节距、芯片种类数、晶圆尺寸与产线的其余工序耗时。
如果您正在评估面板级封装产线的固晶配置,可以把芯片尺寸、目标节距与产能目标发给我们,我们的应用工程团队会按您的工况做一份节拍测算,包括设备台数建议与瓶颈工序分析。